Domain trockenschaum.de kaufen?
Wir ziehen mit dem Projekt
trockenschaum.de um.
Sind Sie am Kauf der Domain
trockenschaum.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain trockenschaum.de kaufen?
Wie erfolgt die Reinigung von Feinsteinzeug?
Die Reinigung von Feinsteinzeug kann je nach Verschmutzungsgrad und Art der Verschmutzung unterschiedlich erfolgen. In der Regel kann man jedoch mit warmem Wasser und einem milden Reinigungsmittel arbeiten. Hartnäckige Flecken können mit speziellen Reinigungsmitteln oder einer Mischung aus Wasser und Essig entfernt werden. Es ist wichtig, keine scheuernden oder säurehaltigen Reinigungsmittel zu verwenden, da diese das Feinsteinzeug beschädigen können. **
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **

Ähnliche Suchbegriffe für Feinsteinzeug
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
Jekel, Thorsten: Digitale Tools effektiv einsetzenDigitale Tools effektiv einsetzen , Konzepte und Lösungen für den optimalen Umgang mit digitalen Tools Lernen mit allen Sinnen: umfangreiche digitale Zusatzinhalte zum Buch Die moderne Technik eröffnet uns unglaubliche Möglichkeiten, um unser Leben produktiver und effizienter zu gestalten - vorausgesetzt, man weiß die digitalen Tools richtig anzuwenden und einzusetzen. Doch genau hier hakt es oft; nicht selten sind wir überfordert, werden überflutet von Informationen und Nachrichten, verzweifeln an der Komplexität der modernen Technik und fühlen uns unter Druck gesetzt und gestresst. Genau hier setzt Thorsten Jekel mit seinem Buch an. Anhand von praxisnahen Beispielen, Tipps und erprobten Lösungsansätzen zeigt er, wie das Potenzial der gängigen modernen smarten Tools in Unternehmen genutzt werden kann, um unser Leben leichter und nicht schwerer zu machen, wie wir die digitale Handbremse lösen und auf die Überholspur wechseln können. Viele Videokurse und Tutorial-Videos, hilfreiche Checklisten und Linksammlungen ermöglichen die direkte Umsetzung des Gelernten. , Bremsbacken > Bremsen & Bremsenteile , Erscheinungsjahr: 202310, Produktform: Kartoniert, Beilage: Mit digitalen Zusatzinhalten zum Buch, Titel der Reihe: GABAL Business Whitebooks##, Autoren: Jekel, Thorsten, Seitenzahl/Blattzahl: 198, Keyword: App; Arbeitsoraganisation; Contentproduktion; Dateiorganisation; Digital Arbeiten; E-Mail; GABAL digital; GABAL digital neues Lernen; Homeoffice; IT-Systeme; Informationsflut; KI; Kommunikationskanäle; Kommunikationstools; Metaverse; Notizsysteme; Onlinetools; Produktivität; Remote Work; Selbstdisziplin; Social Media; Synchronisierung; Videokonferenz; Videokonferenzen; Whatsapp; Work-Life-Balance; digital; digital productivity; digitale Produktivität; digitale Tools; digitale Zusatzinhalte; effektiv; künstliche Intelligenz; moderne Technik; neue Technologien; produktiv arbeiten; smarte Technologien; soziale Medien, Fachschema: Internet / Politik, Gesellschaft~Innovationsmanagement~Management / Innovationsmanagement~Beruf / Karriere~Karriere~Business / Management~Management, Fachkategorie: Erwachsenenbildung, lebenslanges Lernen~Management: Innovation~Digitale Lebenswelten~Praktische Anwendung für Informationstechnologien~Ratgeber: Karriere und Erfolg~Management und Managementtechniken, Warengruppe: TB/Wirtschaft/Management, Fachkategorie: Medienwissenschaften: Internet, digitale Medien und Gesellschaft, Thema: Optimieren, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: GABAL Verlag GmbH, Verlag: GABAL Verlag GmbH, Verlag: GABAL-Verlag GmbH, Länge: 208, Breite: 144, Höhe: 15, Gewicht: 356, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft, Genre: Sozialwissenschaften/Recht/Wirtschaft, eBook EAN: 9783967403282 9783967403275, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0040, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Lagerartikel, Unterkatalog: Taschenbuch,32,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
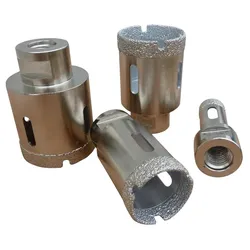
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
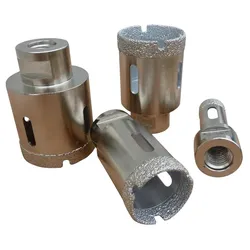
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
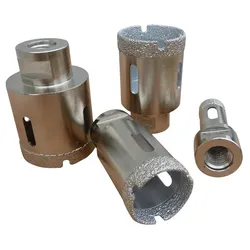
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter


-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
-
Kann man Feinsteinzeug schleifen?
Ja, Feinsteinzeug kann geschliffen werden, um Unebenheiten zu beseitigen oder die Oberfläche zu glätten. Dieser Prozess erfordert spezielle Werkzeuge und Kenntnisse, da Feinsteinzeug sehr hart und widerstandsfähig ist. Es ist wichtig, einen professionellen Fliesenleger oder Steinmetz zu beauftragen, um sicherzustellen, dass der Schleifprozess ordnungsgemäß durchgeführt wird, um Schäden zu vermeiden. Durch das Schleifen kann die Oberfläche des Feinsteinzeugs wiederhergestellt und aufgewertet werden, um ein neues Aussehen zu erhalten. Es ist ratsam, vor dem Schleifen eine gründliche Inspektion der Fliesen durchzuführen, um sicherzustellen, dass sie für diesen Prozess geeignet sind. **
-
Was ist ein Feinsteinzeug?
Was ist ein Feinsteinzeug? Feinsteinzeug ist eine Art von Keramikfliesen, die besonders hart und widerstandsfähig sind. Sie werden aus einer Mischung aus Ton, Feldspat und anderen natürlichen Materialien hergestellt, die bei hohen Temperaturen gebrannt werden. Feinsteinzeugfliesen sind aufgrund ihrer Dichte und geringen Porosität sehr langlebig und eignen sich daher gut für den Einsatz in stark frequentierten Bereichen wie Badezimmern, Küchen und Fluren. Sie sind in verschiedenen Designs, Farben und Oberflächenstrukturen erhältlich und können sowohl für den Innen- als auch für den Außenbereich verwendet werden. Insgesamt sind Feinsteinzeugfliesen eine beliebte Wahl für Boden- und Wandbeläge aufgrund ihrer Haltbarkeit und ihres ästhetischen Erscheinungsbildes. **
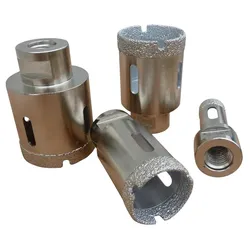
Welche Scheibe für Feinsteinzeug?
Welche Scheibe für Feinsteinzeug? Feinsteinzeug ist ein sehr hartes Material, daher empfehle ich eine Diamantscheibe mit hoher Qualität und Härte für das Schneiden oder Bearbeiten von Feinsteinzeug. Es ist wichtig, eine Scheibe zu wählen, die speziell für Feinsteinzeug geeignet ist, um ein sauberes und präzises Ergebnis zu erzielen. Achten Sie darauf, dass die Scheibe die richtige Größe und Dicke für Ihre Anwendung hat, um Beschädigungen zu vermeiden. Es kann auch hilfreich sein, sich von einem Fachmann beraten zu lassen, um die beste Scheibe für Ihr Projekt auszuwählen. **
Was ist Feinsteinzeug Fliesen?
Feinsteinzeug Fliesen sind eine Art von Keramikfliesen, die aus einer Mischung von Ton, Quarz und anderen natürlichen Materialien hergestellt werden. Sie zeichnen sich durch ihre hohe Dichte und Festigkeit aus, was sie besonders langlebig und robust macht. Feinsteinzeug Fliesen sind in der Regel auch sehr pflegeleicht, da sie kaum Wasser aufnehmen und daher auch für den Einsatz im Außenbereich geeignet sind. Sie sind in einer Vielzahl von Designs, Farben und Oberflächen erhältlich und eignen sich für den Einsatz in Wohnräumen, Bädern, Küchen und anderen Bereichen. Insgesamt sind Feinsteinzeug Fliesen eine beliebte Wahl für Boden- und Wandbeläge aufgrund ihrer Vielseitigkeit und Haltbarkeit. **
Top-Angebote
Produkte zum Begriff Feinsteinzeug:
-
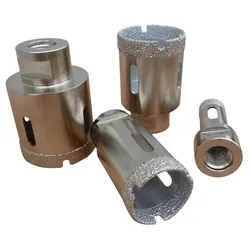
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Reichelt, Anette: Reiter effektiv schulenReiter effektiv schulen , Dieses Buch ist ein pädagogisch aufbereitetes Ausbildungsbuch, das sich an alle Ausbilder, Vereine/Betriebe, Lehrer aller Schulformen und alle diejenigen wendet, die nicht nur Unterrichtstätigkeit anstreben, sondern auch effektiver unterrichten möchten. Es gibt Hinweise für die neuen Reitabzeichen, besonders für die Gestaltung und Vorbereitung der Stationsprüfungen. Es bietet pädagogisch kompetent aufgebaute und durchstrukturierte Reitstunden, beginnend mit Reitschülern ohne Vorerfahrung bis hin zu einer möglichen Abschlussprüfung. Der praxisbezogene Ansatz der handlungsorientierten Unterrichtskonzepte ist beispielhaft übertragbar auf andere Unterrichtssituationen. Das handlungsorientierte Unterrichten als ein möglicher Baustein in der Methodenvielfalt wird explizit in einem Kapitel beschrieben. Eine intensivere Einbeziehung der Reitschüler in das Unterrichtsgeschehen gehört zur Öffnung des Unterrichts. Der für die Zusammenhänge sensibilisierte Ausbilder weiß um seine Aufgabe, Lernprozesse bei seinen Reitschülern in Gang zu setzen und unterstützend tätig zu sein. Wie man sich dies in der Unterrichtspraxis vorstellen kann, erfährt man in einzelnen Stundenkonzepten, die nach diesen Unterrichtsmethoden aufgebaut sind. Jede Unterrichtsstunde steht unter einem Thema, weist ein Lernziel für die Reitschüler aus und bietet dem Unterrichtenden eine umfangreiche didaktisch-methodische Begründung, wonach er die Stunde vorplanen kann. In einzelnen Handlungsschritten wird der Stundenverlauf in tabellarischer Form Schritt für Schritt aufgeführt und erläutert. , Sonstige > Motorkühlung , Auflage: Nachdruck, Erscheinungsjahr: 20150624, Produktform: Leinen, Beilage: Spiralbindung, SPIRALB, Autoren: Reichelt, Anette, Edition: ENL, Auflage: 22005, Auflage/Ausgabe: Nachdruck, Seitenzahl/Blattzahl: 96, Keyword: Stationsprüfungen; Reitabzeichen; Ausbildung; Reitunterricht; Unterricht; Ausbilder; Reitstunde, Fachschema: Hippologie~Pferd~Sportpferd~Pferd / Pony~Pony~Distanzreiten~Pferd / Reiten~Reiten, Fachkategorie: Pferde und Ponys: Sachbuch~Reiten, Springreiten, Thema: Orientieren, Warengruppe: HC/Pferdesport, Fachkategorie: Unterrichtsmaterialien, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: FN-Verlag, Warendorf, Verlag: FN-Verlag, Warendorf, Verlag: FN Verlag, Länge: 299, Breite: 212, Höhe: 27, Gewicht: 449, Produktform: Gebunden, Genre: Sachbuch/Ratgeber, Genre: Sachbuch/Ratgeber, Vorgänger: A3458564, Vorgänger EAN: 9783885424611, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0006, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel, WolkenId: 131058824,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Jekel, Thorsten: Digitale Tools effektiv einsetzenDigitale Tools effektiv einsetzen , Konzepte und Lösungen für den optimalen Umgang mit digitalen Tools Lernen mit allen Sinnen: umfangreiche digitale Zusatzinhalte zum Buch Die moderne Technik eröffnet uns unglaubliche Möglichkeiten, um unser Leben produktiver und effizienter zu gestalten - vorausgesetzt, man weiß die digitalen Tools richtig anzuwenden und einzusetzen. Doch genau hier hakt es oft; nicht selten sind wir überfordert, werden überflutet von Informationen und Nachrichten, verzweifeln an der Komplexität der modernen Technik und fühlen uns unter Druck gesetzt und gestresst. Genau hier setzt Thorsten Jekel mit seinem Buch an. Anhand von praxisnahen Beispielen, Tipps und erprobten Lösungsansätzen zeigt er, wie das Potenzial der gängigen modernen smarten Tools in Unternehmen genutzt werden kann, um unser Leben leichter und nicht schwerer zu machen, wie wir die digitale Handbremse lösen und auf die Überholspur wechseln können. Viele Videokurse und Tutorial-Videos, hilfreiche Checklisten und Linksammlungen ermöglichen die direkte Umsetzung des Gelernten. , Bremsbacken > Bremsen & Bremsenteile , Erscheinungsjahr: 202310, Produktform: Kartoniert, Beilage: Mit digitalen Zusatzinhalten zum Buch, Titel der Reihe: GABAL Business Whitebooks##, Autoren: Jekel, Thorsten, Seitenzahl/Blattzahl: 198, Keyword: App; Arbeitsoraganisation; Contentproduktion; Dateiorganisation; Digital Arbeiten; E-Mail; GABAL digital; GABAL digital neues Lernen; Homeoffice; IT-Systeme; Informationsflut; KI; Kommunikationskanäle; Kommunikationstools; Metaverse; Notizsysteme; Onlinetools; Produktivität; Remote Work; Selbstdisziplin; Social Media; Synchronisierung; Videokonferenz; Videokonferenzen; Whatsapp; Work-Life-Balance; digital; digital productivity; digitale Produktivität; digitale Tools; digitale Zusatzinhalte; effektiv; künstliche Intelligenz; moderne Technik; neue Technologien; produktiv arbeiten; smarte Technologien; soziale Medien, Fachschema: Internet / Politik, Gesellschaft~Innovationsmanagement~Management / Innovationsmanagement~Beruf / Karriere~Karriere~Business / Management~Management, Fachkategorie: Erwachsenenbildung, lebenslanges Lernen~Management: Innovation~Digitale Lebenswelten~Praktische Anwendung für Informationstechnologien~Ratgeber: Karriere und Erfolg~Management und Managementtechniken, Warengruppe: TB/Wirtschaft/Management, Fachkategorie: Medienwissenschaften: Internet, digitale Medien und Gesellschaft, Thema: Optimieren, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: GABAL Verlag GmbH, Verlag: GABAL Verlag GmbH, Verlag: GABAL-Verlag GmbH, Länge: 208, Breite: 144, Höhe: 15, Gewicht: 356, Produktform: Kartoniert, Genre: Sozialwissenschaften/Recht/Wirtschaft, Genre: Sozialwissenschaften/Recht/Wirtschaft, eBook EAN: 9783967403282 9783967403275, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0040, Tendenz: +1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Lagerartikel, Unterkatalog: Taschenbuch,32,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie erfolgt die Reinigung von Feinsteinzeug?
Die Reinigung von Feinsteinzeug kann je nach Verschmutzungsgrad und Art der Verschmutzung unterschiedlich erfolgen. In der Regel kann man jedoch mit warmem Wasser und einem milden Reinigungsmittel arbeiten. Hartnäckige Flecken können mit speziellen Reinigungsmitteln oder einer Mischung aus Wasser und Essig entfernt werden. Es ist wichtig, keine scheuernden oder säurehaltigen Reinigungsmittel zu verwenden, da diese das Feinsteinzeug beschädigen können. **
-
Ist Feinsteinzeug Keramik?
Ja, Feinsteinzeug ist eine Art von Keramik. Es handelt sich um eine besonders dichte und robuste Form von Keramik, die durch spezielle Herstellungsverfahren entsteht. Feinsteinzeug zeichnet sich durch seine hohe Festigkeit, geringe Wasseraufnahme und Widerstandsfähigkeit gegenüber Flecken und Kratzern aus. Es wird häufig für Boden- und Wandfliesen verwendet, sowohl im Innen- als auch im Außenbereich. Feinsteinzeug ist aufgrund seiner Eigenschaften und seiner Vielseitigkeit eine beliebte Wahl für den Einsatz in Wohn- und Gewerbegebäuden. **
-
Wird Feinsteinzeug heiß?
Ja, Feinsteinzeug kann heiß werden, insbesondere wenn es direkter Sonneneinstrahlung ausgesetzt ist oder wenn es in der Nähe einer Wärmequelle wie einem Kamin oder einem Ofen liegt. Da Feinsteinzeug ein sehr dichtes und hitzebeständiges Material ist, kann es jedoch hohe Temperaturen standhalten, ohne zu beschädigt zu werden. Es ist wichtig zu beachten, dass Feinsteinzeug aufgrund seiner Wärmeleitfähigkeit auch die Umgebungstemperatur reflektieren kann, was dazu führen kann, dass es sich warm anfühlt. Es ist ratsam, Vorsichtsmaßnahmen zu treffen, um Verbrennungen zu vermeiden, wenn man barfuß über heiße Feinsteinzeugfliesen läuft. Es ist auch empfehlenswert, hitzebeständige Unterlagen oder Untersetzer zu verwenden, um mögliche Schäden durch Hitze zu vermeiden. **
-
Naturstein oder Feinsteinzeug?
Die Wahl zwischen Naturstein und Feinsteinzeug hängt von verschiedenen Faktoren ab. Naturstein ist ein natürlicher und einzigartiger Werkstoff, der eine warme und natürliche Atmosphäre schafft. Feinsteinzeug hingegen ist ein künstlicher Werkstoff, der sehr widerstandsfähig und pflegeleicht ist. Letztendlich kommt es auf den persönlichen Geschmack, den Verwendungszweck und das Budget an. **
Ähnliche Suchbegriffe für Feinsteinzeug
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 65 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber62,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 100 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber84,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Kann man Feinsteinzeug schleifen?
Ja, Feinsteinzeug kann geschliffen werden, um Unebenheiten zu beseitigen oder die Oberfläche zu glätten. Dieser Prozess erfordert spezielle Werkzeuge und Kenntnisse, da Feinsteinzeug sehr hart und widerstandsfähig ist. Es ist wichtig, einen professionellen Fliesenleger oder Steinmetz zu beauftragen, um sicherzustellen, dass der Schleifprozess ordnungsgemäß durchgeführt wird, um Schäden zu vermeiden. Durch das Schleifen kann die Oberfläche des Feinsteinzeugs wiederhergestellt und aufgewertet werden, um ein neues Aussehen zu erhalten. Es ist ratsam, vor dem Schleifen eine gründliche Inspektion der Fliesen durchzuführen, um sicherzustellen, dass sie für diesen Prozess geeignet sind. **
-
Was ist ein Feinsteinzeug?
Was ist ein Feinsteinzeug? Feinsteinzeug ist eine Art von Keramikfliesen, die besonders hart und widerstandsfähig sind. Sie werden aus einer Mischung aus Ton, Feldspat und anderen natürlichen Materialien hergestellt, die bei hohen Temperaturen gebrannt werden. Feinsteinzeugfliesen sind aufgrund ihrer Dichte und geringen Porosität sehr langlebig und eignen sich daher gut für den Einsatz in stark frequentierten Bereichen wie Badezimmern, Küchen und Fluren. Sie sind in verschiedenen Designs, Farben und Oberflächenstrukturen erhältlich und können sowohl für den Innen- als auch für den Außenbereich verwendet werden. Insgesamt sind Feinsteinzeugfliesen eine beliebte Wahl für Boden- und Wandbeläge aufgrund ihrer Haltbarkeit und ihres ästhetischen Erscheinungsbildes. **
-
Welche Scheibe für Feinsteinzeug?
Welche Scheibe für Feinsteinzeug? Feinsteinzeug ist ein sehr hartes Material, daher empfehle ich eine Diamantscheibe mit hoher Qualität und Härte für das Schneiden oder Bearbeiten von Feinsteinzeug. Es ist wichtig, eine Scheibe zu wählen, die speziell für Feinsteinzeug geeignet ist, um ein sauberes und präzises Ergebnis zu erzielen. Achten Sie darauf, dass die Scheibe die richtige Größe und Dicke für Ihre Anwendung hat, um Beschädigungen zu vermeiden. Es kann auch hilfreich sein, sich von einem Fachmann beraten zu lassen, um die beste Scheibe für Ihr Projekt auszuwählen. **
-
Was ist Feinsteinzeug Fliesen?
Feinsteinzeug Fliesen sind eine Art von Keramikfliesen, die aus einer Mischung von Ton, Quarz und anderen natürlichen Materialien hergestellt werden. Sie zeichnen sich durch ihre hohe Dichte und Festigkeit aus, was sie besonders langlebig und robust macht. Feinsteinzeug Fliesen sind in der Regel auch sehr pflegeleicht, da sie kaum Wasser aufnehmen und daher auch für den Einsatz im Außenbereich geeignet sind. Sie sind in einer Vielzahl von Designs, Farben und Oberflächen erhältlich und eignen sich für den Einsatz in Wohnräumen, Bädern, Küchen und anderen Bereichen. Insgesamt sind Feinsteinzeug Fliesen eine beliebte Wahl für Boden- und Wandbeläge aufgrund ihrer Vielseitigkeit und Haltbarkeit. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.